Определение количества основного и вспомогательного оборудования

Число ведущих агрегатов при полуконвейерном способе производства определяется по формуле:
 ,
где Q – годовая производительность, шт.;
R – максимальная продолжительность ритма работы линии, мин;
τр – расчетное число рабочих суток в году;
nи – число одновременно формуемых изделий;
tсм – длительность рабочей смены, ч;
Nсм – число рабочих смен в сутки.
Для производства железобетонных ребристых плит покрытия принят полуконвейерный способ производства.
Согласно циклограмме работы машин максимальный ритм работы составляет 15 мин.
Для плит перекрытия:

Принимаем 2 линии.
Смотрите также:
Первый учитель: Генрих Тессенов. Классика и народное искусство
«В профессоре Тессенове я обрел свой первый катализатор, и он оставался им для меня надолго, пока через семь лет его не заменил другой, более мощный» А. Шпеер. Альберт Шпеер во вр ...
Сбор нагрузок. Нагрузки в обрезе
фундамента
На фундамент передается нагрузка и от кирпичной стены толщиной bo=0,51 м и высотой Нст = 12,15 м. Значение нагрузки от веса стены: где n = 6 м – шаг колонн; γ = 18 кН/м3 – уд ...
Жилище в стиле техно
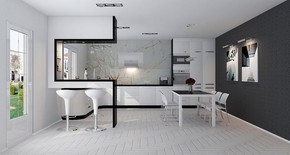
Этот стиль, возникший в 80-е годы прошлого столетия, как некий ироничный ответ на радужные перспективы индустриализации и господства технического прогресса, провозглашенные в его начале.
Категории
- Главная
- Дизайн-проект в восточном стиле
- Развитие районной планировки
- Электротехника в строительстве
- Русская деревянная архитектура
- Новая архитектура
- Новое о архитектуре
- Популярное о строительстве
- Карта нашего сайта
- Поиск по сайту